INSPEÇÃO DE FABRICAÇÃO
Serviço de “fiscalização” dos principais itens de fabricação dos equipamentos. Tem por objetivo principal a verificação da conformidade do material e do processo de fabricação com os requisitos do projeto, normas e códigos aplicáveis, bem como as especificações e procedimentos técnicos. A inspeção pode ser realizada em toda a cadeia de fornecimento dos equipamentos, incluindo os fornecedores de matérias-primas, componentes e subfornecedores. Engloba também as atividades de análise de documentos técnicos e dos registros de fabricação, acompanhamento de ensaios não destrutivos e testes hidrostáticos, entre outros.
INSPEÇÃO DE OPERAÇÃO
Serviço completo de inspeção de equipamentos em operação em plantas industriais, supervisionando e executando atividades como planejamento de paradas, ensaios não destrutivos, medições, inspeções visuais e elaboração de relatórios técnicos com recomendações para correção de irregularidades encontradas.
Os serviços são realizados por profissionais qualificados e com larga experiência nas normas técnicas aplicáveis, como ASME, API, NR-13 e outras, de acordo com o tipo de equipamento e o setor industrial atendido.
INSPEÇÃO DE MONTAGENS
Acompanhamento e fiscalização de montagens de tubulações e equipamentos de processos e a introdução de defeitos, principalmente em soldas, tratamento térmico e pintura. Visa garantir que os equipamentos sejam montados em conformidade com o projeto e as normas técnicas aplicáveis.
AVALIAÇÃO DE INTEGRIDADE
Atividades de inspeção e monitoramento sistemático das condições físicas dos equipamentos ao longo de sua vida útil, com o objetivo de garantir sua integridade estrutural, operacional e ambiental. Permite a identificação de falhas, degradações e riscos à segurança operacional, possibilitando a tomada de ações corretivas ou preventivas.
Os serviços envolvem desde a inspeção visual até ensaios não destrutivos avançados, avaliação de espessura residual, análise de tensões, cálculos de vida remanescente e aplicação de metodologias como RBI (Risk Based Inspection), FFS (Fitness for Service), entre outras.
Aplicável a diversos tipos de equipamentos: Vasos de Pressão, Trocadores de Calor, Tanques de Armazenamento, Reatores, Fornos, Caldeiras, Tubulações de processos e utilidades.
NR-13
A NR-13 é uma norma regulamentadora do Ministério do Trabalho e Emprego do Brasil, com o objetivo de estabelecer os requisitos mínimos para gestão da integridade estrutural de equipamentos como caldeiras, vasos de pressão, tanques metálicos de armazenamento e tubulações.
Os serviços realizados atendem integralmente às exigências da norma, incluindo inspeções periódicas, emissão de prontuários e relatórios técnicos, acompanhamento de testes hidrostáticos, ensaios não destrutivos e controle da documentação legal.
Além de contribuir para a segurança dos trabalhadores e instalações, a adequação à NR-13 é fundamental para a continuidade operacional e para evitar penalidades legais às empresas.
Oferecemos também treinamentos “in company” de NR-13 e capacitação para operadores, profissionais de manutenção e engenharia.
Treinamentos e consultorias gerenciais
Treinamentos e Consultoria de Excelência: Potencializando o Sucesso do Seu Negócio
Na busca incessante pela excelência operacional, oferecemos uma gama incomparável de treinamentos e serviços de consultoria projetados para catapultar o desempenho dos seus colaboradores e a eficiência dos seus equipamentos.
Descubra o Poder dos Nossos Serviços:
No coração da nossa missão está a busca pela máxima eficácia, aprimorando não apenas o conhecimento técnico, mas também inspirando uma mentalidade proativa. Conte conosco para elevar seu negócio a novos patamares de sucesso.
Ensaios não destrutivos
Ensaios não destrutivos (END) são técnicas para avaliar materiais e componentes sem causar danos, com o objetivo de detectar defeitos com precisão e garantir segurança e qualidade.
Descubra abaixo as soluções que A Caldman oferece aos nossos clientes nessa área e como podemos ajudá-lo.
Análise de Documentação
A análise de documentação é uma etapa muito importante no processo de inspeção, pois trata-se do início de tudo. É normal, antes de se executar qualquer inspeção, que se solicite a documentação pertinente ao item a ser inspecionado, seja ela de origem do fabricante/montador ou do fornecedor da matéria-prima ou do componente. No que tange inspeções de fabricação, normalmente são requeridos os certificados da qualidade de origem do produto (chapas, forjados, laminados, fundidos etc.), onde a checagem da sua rastreabilidade é imprescindível, e, também, os documentos gerados pelo setor de controle da qualidade do próprio fabricante, que, em tese, já teria que ter aprovado o produto a ser apresentado para inspeção externa. Quando se trata de inspeções de montagem em campo, a avaliação da documentação também tem que ser inicialmente focada na rastreabilidade dos certificados apresentados, ou seja, de que forma os produtos em questão (tubos, curvas, conexões em geral, chapas etc.) são rastreáveis com os documentos apresentados. Obviamente, além disso, o seu conteúdo tem que ser avaliado para verificação da conformidade com normas técnicas pertinentes. Também, em campo, é comum a checagem da documentação referente aos processos de soldagem, onde se avalia a qualificação de soldadores, de procedimentos de soldagem e certificados de consumíveis.
Medição de Espessura
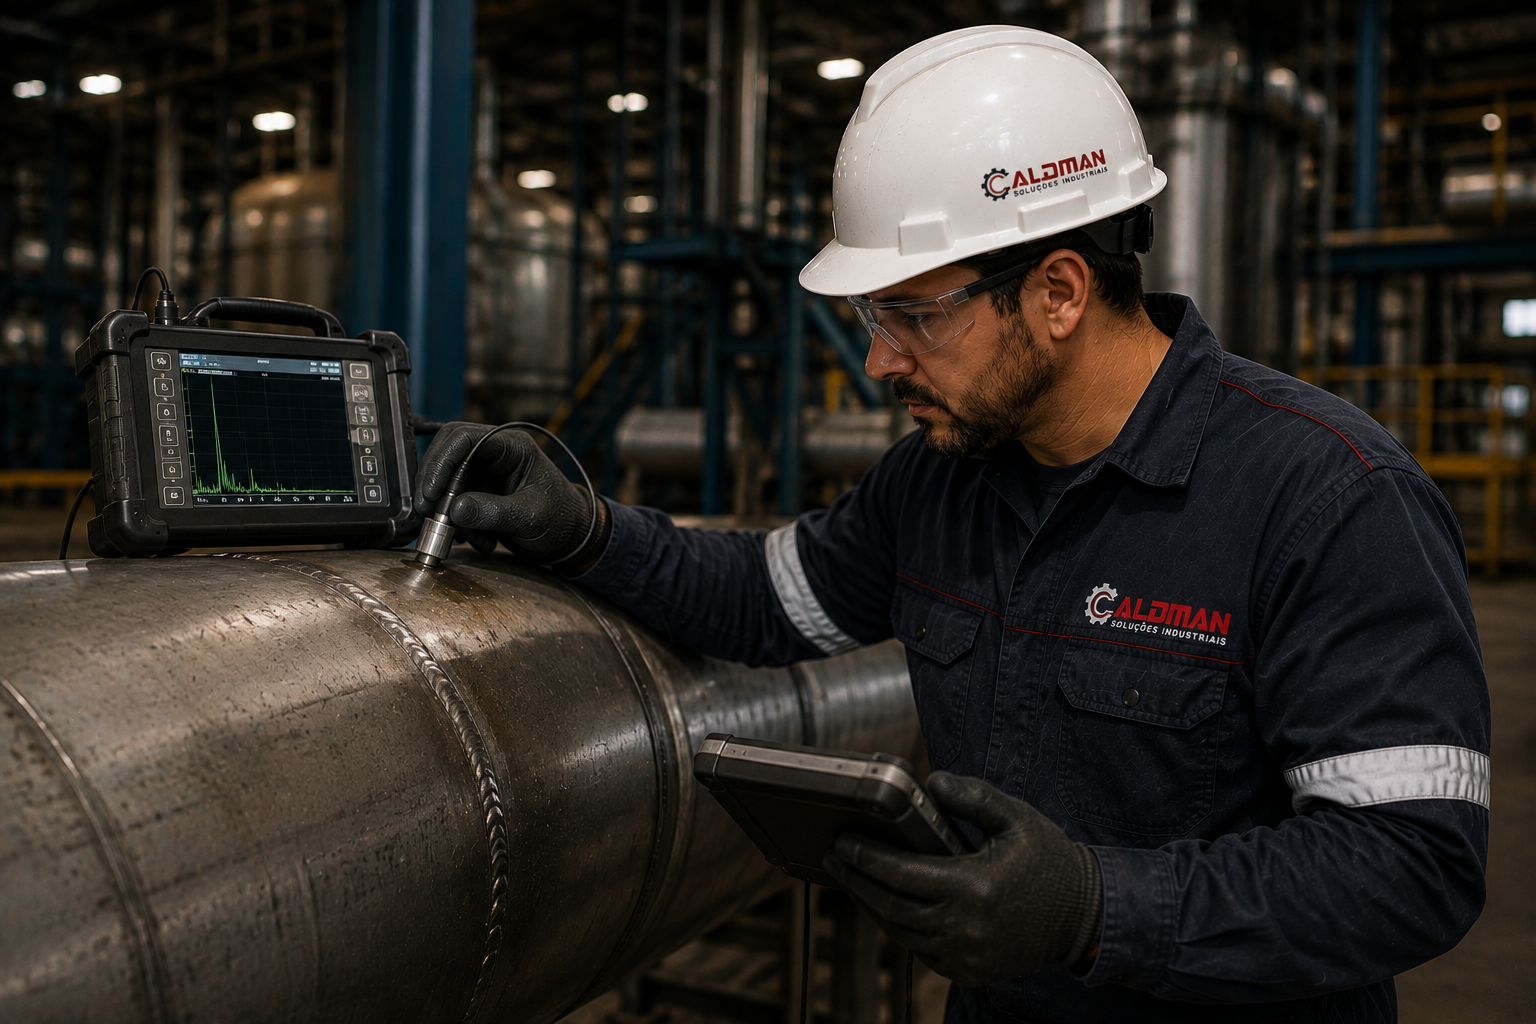
É uma técnica muito utilizada e facilmente executada devido à simplicidade de operação dos modernos equipamentos disponíveis no mercado. A medição de espessura é muito utilizada para verificar fenômenos de deterioração dos materiais como corrosão, abrasão, erosão ou mesmo suas combinações. É um ensaio simples, não intrusivo e com poucas limitações. Uma delas é a temperatura da superfície, que muitas vezes pode ser contornada com o emprego de transdutores apropriados e utilização de pastas de acoplamento adequadas a esta situação. Este ensaio é largamente utilizado no monitoramento da perda de espessura das paredes de equipamentos sujeitos a pressão, o que permite controlar a sua vida útil remanescente. Vale lembrar que a confiabilidade dos resultados sempre estará associada à execução dos serviços por técnicos treinados e capacitados e à utilização de aparelhos e padrões de calibração de boa qualidade e com aferição certificada.
Inspeção Visual / Ensaio Visual de Solda – EVS
A inspeção visual é um evento de importância primordial e deve sempre preceder qualquer outra inspeção de um componente ou equipamento mecânico. Com ela se pode perceber rapidamente uma ausência de rastreabilidade na identificação de um componente, um mau acabamento de usinagem, um reparo de solda que não poderia ter sido feito, presença de trincas, irregularidades em corpos-de-prova apensos em peças fundidas, problemas causados pelo manuseio e estocagem da peça, desvios dimensionais grosseiros, condições de limpeza não adequada para realização de outras inspeções, condições inadequadas de pinturas ou outros acabamentos superficiais, estado de embalagens, além de várias outras situações. Um cenário em que é muito empregada é na inspeção de soldas durante a fabricação de equipamentos caldeirados. Desta forma, a inspeção visual é uma inspeção que sistematicamente deveria ser feita pelo inspetor em qualquer etapa de fabricação, montagem ou manutenção preventiva/corretiva de equipamentos ou componentes mecânicos.
Ensaio de Dureza em Campo
O ensaio de dureza em campo é uma inspeção rápida, útil, versátil e precisa. Os tipos de ensaios aplicáveis variam de acordo com a dureza do material a ser inspecionado, sua geometria e condições de acesso. Os tipos de ensaios de dureza por penetração comumente empregados em componentes mecânicos, principalmente metálicos, são: Brinell, Rockwell e Vickers. Outros tipos de dureza por penetração e outros tipos de ensaios, por exemplo, por rebote, também são empregados. Uma grande vantagem deste ensaio, que é não destrutivo, é permitir que através do conhecimento da dureza do material se possa estimar a sua resistência mecânica à tração. Isso é muito usado, por exemplo, na caracterização de materiais utilizados na fabricação de vasos de pressão quando não se tem informações sobre eles, facilitando o cálculo e a verificação das condições de uso do equipamento e seu atendimento à NR13.
Ensaio por Líquidos Penetrantes
A inspeção por partículas magnéticas é um ensaio não destrutivo utilizado para detectar descontinuidades em materiais magnetizáveis, através do qual é possível visualizar defeitos superficiais e, em alguns casos, subsuperficiais. Apresenta características como simplicidade no princípio, facilidade de aplicação, liberdade de restrições quanto a tamanho, forma, composição e tratamento térmico dos materiais inspecionados, com a ressalva de que devem ser magnéticos. A técnica consiste na magnetização das partes da peça (ou dela toda), aplicando-se logo em seguida partículas magnéticas (óxido de ferro) na forma de pó ou, normalmente, em suspensão em querosene ou em líquido de baixa tensão superficial (água misturada com distensor). Se o corpo apresentar alguma descontinuidade superficial a corrente elétrica forçará a passagem do campo magnético para fora do corpo, formando um campo de fuga que irá atrair as partículas magnéticas sobre a descontinuidade. Essas partículas se aglomeram e formam uma indicação visível da localização e da extensão do defeito. Esse ensaio é muito aplicado durante a manutenção preventiva de equipamentos e componentes para detecção de trincas de fadiga de material. Também é largamente aplicado durante a fabricação de peças fundidas, já que estas normalmente podem apresentar trincas de solidificação ou mesmo reparos por soldagem. Na área de equipamentos caldeirados e tubulações, principalmente aqueles sujeitos a pressão, sua aplicação é normalmente direcionada para as regiões soldadas. Quando se trata da soldagem de aços baixa-liga, que exigem maiores cuidados e envolvem controles de pré e pós-aquecimentos, sua aplicação posterior é imprescindível.
Ensaio por Partículas Magnéticas
A inspeção por partículas magnéticas é um ensaio não destrutivo utilizado para detectar descontinuidades em materiais magnetizáveis, através do qual é possível visualizar defeitos superficiais e, em alguns casos, subsuperficiais. Apresenta características como simplicidade no princípio, facilidade de aplicação, liberdade de restrições quanto a tamanho, forma, composição e tratamento térmico dos materiais inspecionados, com a ressalva de que devem ser magnéticos. A técnica consiste na magnetização das partes da peça (ou dela toda), aplicando-se logo em seguida partículas magnéticas (óxido de ferro) na forma de pó ou, normalmente, em suspensão em querosene ou em líquido de baixa tensão superficial (água misturada com distensor). Se o corpo apresentar alguma descontinuidade superficial a corrente elétrica forçará a passagem do campo magnético para fora do corpo, formando um campo de fuga que irá atrair as partículas magnéticas sobre a descontinuidade. Essas partículas se aglomeram e formam uma indicação visível da localização e da extensão do defeito. Esse ensaio é muito aplicado durante a manutenção preventiva de equipamentos e componentes para detecção de trincas de fadiga de material. Também é largamente aplicado durante a fabricação de peças fundidas, já que estas normalmente podem apresentar trincas de solidificação ou mesmo reparos por soldagem. Na área de equipamentos caldeirados e tubulações, principalmente aqueles sujeitos a pressão, sua aplicação é normalmente direcionada para as regiões soldadas. Quando se trata da soldagem de aços baixa-liga, que exigem maiores cuidados e envolvem controles de pré e pós-aquecimentos, sua aplicação posterior é imprescindível.
Inspeção Dimensional
A inspeção dimensional é uma atividade realizada sistematicamente em várias etapas do ciclo produtivo de um equipamento ou componente para verificar a sua conformidade com o projeto, no qual, seguramente, sempre deverão constar tolerâncias e normas de referência. A aplicação da inspeção dimensional, por exemplo, permite evitar situações de reprova que seriam percebidas apenas quando o equipamento já estivesse pronto, o que pode reduzir custos e perda de tempo. Verificação da conformidade com os projetos construtivos, apertos e folgas de montagens, adequações de bases civis, medições de arqueamentos de tanques de armazenamento de combustíveis são alguns exemplos que podemos citar sobre sua grande utilidade. Para realização desta inspeção pode-se utilizar uma gama enorme de instrumentos de medição (paquímetros, micrômetros, goniômetros, trenas, réguas, prumos etc.), ou mesmo equipamentos ultrassônicos, como medidores de espessura.
Ensaio por Ultrassom
O princípio da inspeção por ultrassom baseia-se no fenômeno de reflexão de ondas acústicas quando encontram obstáculos à sua propagação dentro do material. A onda será refletida e retornará até a sua fonte geradora, isto se o obstáculo estiver numa posição normal (perpendicular) em relação ao feixe sônico emitido. O ultrassom é o método de ensaio não destrutivo mais utilizado mundialmente para verificação de descontinuidades internas nos materiais. Geralmente, as dimensões reais de uma descontinuidade interna podem ser estimadas com uma razoável precisão através da altura dos ecos refletidos, fornecendo meios para que a peça possa ser aceita ou rejeitada, com base nos critérios de aceitação da norma aplicável. As maiores aplicações desse ensaio estão relacionadas à inspeção de fabricação de peças fundidas, forjadas, laminadas, caldeiradas, medições de espessura, além da detecção e medição de profundidade de trincas, estas relacionadas à inspeção preventiva de componentes em uso. Outra grande utilidade é o seu emprego na inspeção de soldas de tubulações de vapor realizadas em campo como substituição ao ensaio radiográfico, evitando-se a necessidade de evacuar a área de trabalho para proteção da emissão de raios x, o que acaba por interferir nos cronogramas das obras. A sua aplicação é extremamente necessária, por exemplo, na detecção de trincas em eixos de moenda quando montados em camisas que não vão ser sacadas durante as paradas. Com essa técnica, é possível varrer a região do eixo que está inacessível devido à camisa montada, para verificar a presença de trincas nessa área. Por outro lado, existem algumas limitações para esse ensaio, como por exemplo, não poder ser empregado em peças fabricadas com materiais de alta atenuação acústica, como ferro fundido cinzento, metais não ferrosos (ex.: bronze), aços com microestrutura grosseira (sem tratamento térmico), etc. Peças de geometria complexa dificultam a realização do ensaio, já que a técnica requer que a região a ser varrida tenha superfícies paralelas. Altas temperaturas também dificultam a sua aplicação, assim como o acabamento superficial também é um fator limitante, já que a alta rugosidade superficial devido a riscos ou corrosão não permite a perfeita acomodação do transdutor (cabeçote) na superfície, o que afeta a emissão das ondas ultrassônicas pelo mesmo e acaba por comprometer o ensaio.
Ensaio Phased Array
Os métodos de inspeção por ensaios não destrutivos (END) são utilizados nos diversos ramos da indústria. A técnica de END por ultrassom é muito usada devido a sua alta confiabilidade, praticidade, baixo custo e riscos desprezíveis para o operador e meio ambiente. Dentre as tecnologias de equipamento de inspeção por ultrassom, a Phased Array é a mais recente. O principal objetivo da técnica é detectar descontinuidades internas existentes nos materiais em diferentes tipos ou formas, com a finalidade de garantir a qualidade e diminuir o grau de incerteza na utilização de materiais para aplicações industriais.
Ensaio Visual Remoto – Videoscopia
A videoscopia é uma técnica de inspeção visual realizada com câmera de vídeo onde não é possível se ter o acesso visual direto. Essa técnica permite observar, fotografar, filmar e, consequentemente, emitir relatórios com registros fotográficos ou vídeos. Permite ao técnico de inspeção tomar decisões sobre as condições operacionais do equipamento sem a necessidade de abrí-lo para se ter o acesso visual direto, economizando tempo e viabilizando análises de equipamentos em uso durante pequenas paradas programadas.
Oportunas aplicações dessa técnica estão relacionadas à avaliação do interior de equipamentos, sem a sua abertura, como, por exemplo, de engrenagens e pinhões de redutores, rotores de turbinas, entupimentos e incrustações no interior de tubos, dentre várias outras.
Acompanhamento/Execução de Teste Hidrostático
Nas inspeções realizadas pela Caldman os testes de funcionamento normalmente estão relacionados à fabricação de redutores de velocidade. Tais testes são realizados pelo fabricante sob o testemunho da Caldman. Neles os equipamentos são montados em uma bancada de testes e colocados para funcionar (quase sempre) em rotação similar à de trabalho, aguardando-se uma estabilização da temperatura no mesmo. Normalmente se checam a pressão e temperatura do óleo do sistema de lubrificação, a temperatura dos mancais, a vibração axial, horizontal e vertical em todos os mancais e a intensidade do ruído. Tais parâmetros são comparados com as especificações técnicas do fabricante e, se compatíveis, os equipamentos são liberados para embalagem e expedição.
Medição de Espessura de Tinta
Com o objetivo de verificar a conformidade da espessura de camada de tinta especificada pelo fabricante, utilizamos equipamentos medidores de espessura por ultrassom para verificação da espessura real aplicada.
Teste de Aderência de Pintura
Para avaliação da aderência da camada ou das camadas de tinta, dispomos do kit completo para preparação do ensaio em campo e teste com fita adesiva.
A/B-Scan
O ensaio B-scan é uma técnica por ultrassom destinada à avaliação da integridade da espessura de peças, chapas, tubulações, entre outros materiais. É conduzido com um aparelho de medição de espessura equipado com a função B-scan. Ao contrário dos aparelhos de medição de espessura convencionais, que possuem um mostrador alfanumérico e realizam inspeções por pontos, o B-scan realiza uma varredura e o gráfico resultante exibido na tela do aparelho proporciona uma visão em corte, permitindo ao operador identificar possíveis descontinuidades internas e analisar uma eventual perda de espessura. Esse ensaio é amplamente empregado na avaliação de corrosão interna em equipamentos, vasos de pressão, tubulações, entre outros. Pode ser executado de forma automatizada, semi-automatizada ou manual, sendo que alguns aparelhos são capazes de gerar um registro do gráfico da inspeção.
C-Scan
O ensaio C-scan é uma técnica de ensaio por ultrassom desenvolvida para análise da integridade da espessura de materiais, como peças, vasos de pressão, tubulações, tanques, chaminés, etc. Ele é realizado utilizando um equipamento de ultrassom Phased Array (com múltiplos cristais) ou um sistema com softwares especiais. Sua visualização na tela apresenta uma imagem de planta (vista de cima), formando uma representação tridimensional da descontinuidade, fornecendo localização e tamanho. O C-scan pode ser utilizado de forma automatizada ou semi-automatizada, com a vantagem de gerar um registro das imagens da inspeção. Trata-se de uma vista muito importante para a análise de descontinuidades no ensaio por Phased Array, que inclui outras vistas, como A-scan, B-scan e S-scan, entre outras.